
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-04 Происхождение:Работает


Ручной лазерный сварочный аппарат — это портативный инструмент, которым можно управлять вручную. Он использует сфокусированный лазерный луч для плавления и соединения металлических деталей. Это создает между ними прочную связь. Основной процесс прост. Машина производит лазерный луч. Он направляет луч точно на металл. Сильная жара сразу расплавляет материал. В результате сварки образуется лужа расплавленного металла. Бассейн соединяет части по мере остывания. Вы узнаете об основных частях машины. Также объяснена научная основа работы лазерной сварки. Вы увидите положительные и отрицательные стороны лазерной сварки по сравнению со старыми методами сварки. Этот прямой взгляд поможет вам понять этот новый эффективный инструмент.
Ручные лазерные сварочные аппараты — это портативные инструменты, которые используют сфокусированный лазерный луч для быстрого и точного соединения металлов.
Они работают в 3–4 раза быстрее, чем сварка TIG, и значительно сокращают время, необходимое для шлифовки после сварки.
Функция качания перемешивает расплавленный металл, что делает сварные швы прочнее и позволяет соединить небольшие зазоры без добавления присадочного материала.
В зависимости от мощности эти машины могут сваривать различные металлы, такие как нержавеющая сталь, алюминий и медь, толщиной до 8 мм.
При использовании этих машин необходимо носить подходящее защитное снаряжение, включая специальные лазерные очки и невоспламеняющуюся одежду.
Ручной лазерный сварочный аппарат существенно меняет подход к работе металлургических цехов. Этот портативный инструмент использует мощный лазер для соединения металлических деталей. Старая дуговая сварка требует создания дуги, а этот инструмент этого не делает. Вы просто направляете луч на сустав и нажимаете на спусковой крючок. Все остальное машина сделает с большой точностью. Этот метод создает прочные металлические связи без сложных шагов, присущих старым способам.
Слово «карманный» означает больше, чем просто внешний вид. Это демонстрирует дизайнерскую идею, направленную на предоставление оператору свободы. Сам сварочный пистолет обычно весит от 700 г до 1,2 кг. Эта легкая конструкция помогает снизить усталость во время долгих рабочих часов. Такие компании, как HND Laser, лидер в области патентов в области лазерного оборудования, усовершенствовали эту удобную конструкцию благодаря многолетнему опыту.
Некоторые конструктивные особенности позволяют легко перемещать это оборудование. Простые экраны облегчают работу как новым, так и опытным пользователям. Комфортное управление снижает нагрузку при длительном использовании. Простой выбор настроек позволяет быстро начать работу без особого обучения. Предустановленные программы дают стабильные результаты с небольшими изменениями. Четкие дисплеи показывают мгновенную обратную связь во время работы. Эти функции работают вместе, чтобы сделать обучение намного быстрее.
Способность передвигаться выходит за рамки просто веса. Ручная лазерная сварка сокращает затраты на большие установки и требует меньше подготовки, чем старые методы. Можно сваривать детали и конструкции, труднодоступные для стационарных станков. Небольшая конструкция позволяет легко перемещаться в труднодоступных местах. Вы можете работать как на больших рамах транспортных средств, так и в небольших помещениях. Стационарные системы просто не могут предложить такую гибкость.
Прирост производительности значителен. Эта технология лазерной сварки работает в 3–4 раза быстрее, чем сварка TIG. В одном цехе сообщили о сокращении времени шлифовки после сварки с 8 часов на сборку до всего лишь 2 часов. Это означает экономию 6 часов на каждой сборке. Для загруженного магазина эта экономия быстро накапливается во многих проектах.
Знание основных частей поможет вам понять, как работает эта технология. Каждый ручной лазерный сварочный аппарат имеет несколько ключевых систем, которые работают вместе.
Лазерный источник : эта часть создает луч. Системы с воздушным охлаждением начального уровня имеют мощность от 1 до 1,5 кВт. Системы с водяным охлаждением среднего класса дают мощность от 1,5 до 3 кВт. Для большинства магазинов мощность от 1,5 до 2 кВт подходит для листового металла и тонкостенных труб.
Система подачи луча : оптоволоконный кабель передает лазерный луч к сварочной головке. Стекло высокой чистоты снижает потери энергии и предотвращает искажения. Коллимирующая линза превращает расходящийся луч в параллельный. Фокусирующая линза затем сужает луч до крошечного пятна. Защитный экран предохраняет оптику от брызг во время работы.
Система качания : зеркала перемешивают расплавленную ванну во время сварки. Это движение расширяет зону сварки и делает соединение прочнее. Уменьшает пористость и улучшает ровность шва. Это перемещение также оставляет больше места для зазоров в деталях и ошибок положения.
Система охлаждения : В мощных машинах используется водяное охлаждение с чиллером и насосом. Ручные сварщики меньшей мощности (до 1500 Вт) используют воздушное охлаждение с вентиляторами и медными радиаторами. Это предотвращает перегрев и позволяет работать без перерыва.
Система управления : встроенный контроллер регулирует мощность, скорость и частоту пульса. Проверки в режиме реального времени и предупреждения о безопасности защищают как пользователя, так и машину. HND Laser продолжает совершенствоваться в этой области. Их патенты свидетельствуют о глубоких знаниях в области проектирования лазерного оборудования. Выбирая ручной лазерный сварочный аппарат, вы инвестируете в технологию, которая меняет работу по изготовлению металлов.
Процесс лазерной сварки начинается внутри машины. Вам нужно понять, как формируется луч. Эти знания помогут вам правильно использовать технологию.
Источник волоконного лазера создает луч. Лазерные диоды излучают свет накачки. Этот свет соответствует спектру поглощения редкоземельных примесей в сердцевине волокна. Свет накачки возбуждает электроны на более высокие энергетические уровни. Это создает инверсию населенности. Теперь больше электронов занимают возбужденные состояния, чем основные состояния. Стимулированное излучение происходит, когда падающий фотон взаимодействует с возбужденным электроном. Электрон опускается на более низкий энергетический уровень. Он испускает когерентный второй фотон. Полость резонатора усиливает свет. Концы волокна имеют зеркала. Свет циркулирует взад и вперед по легированному волокну. Несколько проходов усиливают интенсивность света. Луч выходит из резонатора через частично отражающее зеркало. При этом образуется когерентный лазерный луч, подходящий для лазерной сварки.
Луч проходит через систему доставки оптического волокна. Волоконная оптика передает лазерные лучи точно и гибко. Эта система поддерживает стабильное выравнивание луча. В обрабатывающей головке коллимирующая оптика преобразует выходной сигнал расходящегося волокна в параллельный луч. Затем фокусирующая линза концентрирует луч. Линза изгибает все входящие параллельные лазерные лучи внутрь. Лучи сходятся в одной фокусной точке. Такая концентрация мощности луча в пятне размером всего от 0,1 до 0,3 мм создает максимальную плотность энергии. Например, при мощности 1200 Вт и пятне 0,8 мм плотность энергии превышает 10⁶ Вт/см². Это обеспечивает образование замочной скважины и глубокое проникновение. Положение фокуса можно регулировать для контроля глубины проникновения и ширины шва. Положение фокуса напрямую влияет на качество лазерной сварки.
Фактический процесс использует эту сфокусированную энергию. В процессе лазерной сварки металл плавится в месте соединения. Высокая плотность энергии создает сварочную ванну. Бассейн соединяет части по мере остывания. Это ключевой аспект технологии лазерной сварки.
Функция качания играет ключевую роль в современной лазерной сварке. Зеркала колеблют лазерный луч по контролируемым шаблонам. Это колебание увеличивает эффективную площадь воздействия лазера. Функция качания расширяет диапазон. Это позволяет процессу устранить большие зазоры в суставах. Колеблющийся луч более полно расплавляет обе стороны соединения. Движение луча стабилизирует поток расплавленной ванны. Это уменьшает разбрызгивание и поры. Функция качания снижает требования к точности сборки. Это приводит к менее точному выравниванию деталей. Понимание этой технологии поможет вам добиться лучшего качества.
Однако вы должны понимать компромиссы. Распространение энергии в поперечном направлении расширяет сварочную ванну. Это уменьшает глубину проникновения, если вы не отрегулируете мощность или скорость движения. Чрезмерная амплитуда колебаний может привести к неглубокому проникновению. Правильно оптимизированное колебание расширяет окно процесса. От этих настроек зависит качество лазерной сварки.
Быстрые скорости охлаждения при лазерной сварке позволяют получить мелкозернистую структуру. Быстрое охлаждение задерживает водород, что приводит к образованию пор. Медленное охлаждение позволяет водороду выйти. Это устраняет остаточные поры.
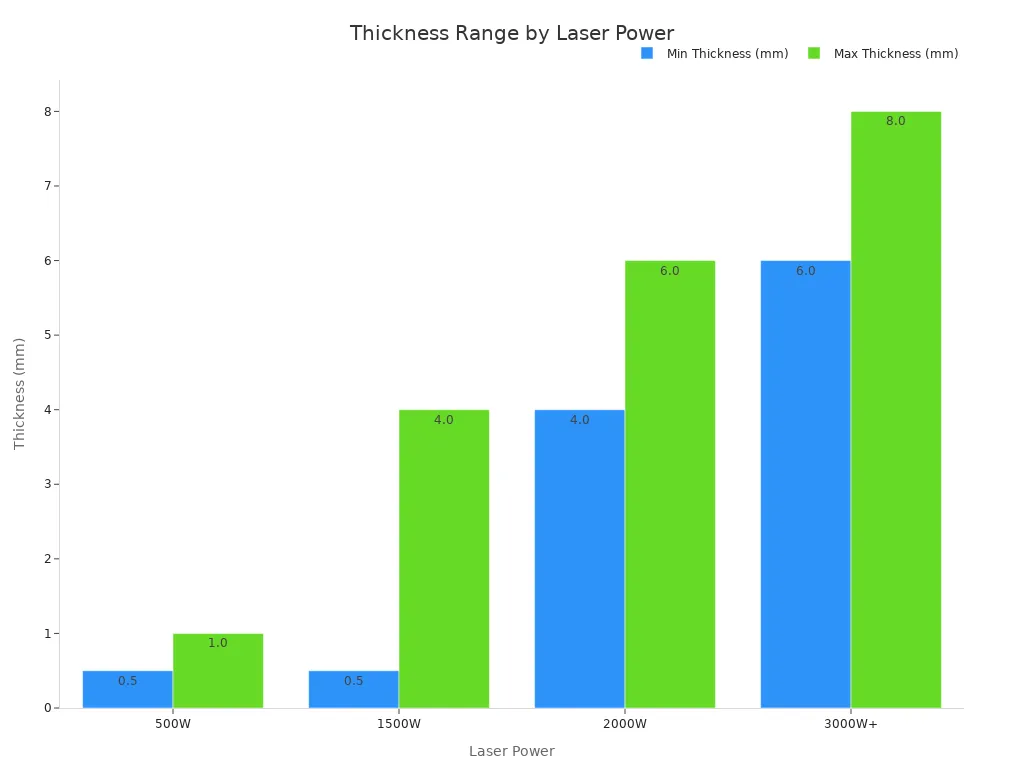
С помощью этой технологии можно сваривать многие материалы. Ручные лазерные сварочные аппараты могут сваривать нержавеющую сталь, углеродистую сталь, алюминий, медь, латунь, титановые и никелевые сплавы. Аппарат мощностью 1000 Вт сваривает нержавеющую сталь толщиной до 3 мм. Аппарат мощностью 1500 Вт сваривает толщиной до 5 мм. Аппарат мощностью 2000 Вт сваривает до 8 мм. Для сварных швов толщиной более 0,3 мм используйте механизм подачи проволоки. Для материалов толщиной менее 1 мм рекомендуется лазерная сварка без подачи проволоки.
Вы сразу увидите разницу в скорости. Ручная лазерная сварка в 3–4 раза быстрее, чем сварка TIG. Этот метод позволяет избежать медленных этапов подготовки присадочных стержней и очистки каждого прохода. Вы просто направляете луч и нажимаете на спусковой крючок. Сфокусированная энергия расплавляет сустав одним плавным движением.
Точность отличает этот метод от MIG и TIG. Луч передает энергию в точку шириной всего от 0,1 до 0,3 мм. Такая точность позволяет сваривать тонкие материалы без прожога. Низкое тепловложение значительно снижает искажения. Ваши детали сохраняют свою форму без необходимости жесткого зажима или выпрямления в дальнейшем.
Вы не можете использовать один установленный процент для экономии времени на завершение. Честный способ — измерить количество абразивных минут на принятую деталь до и после испытаний в одних и тех же условиях. Каждый цех получает разные результаты в зависимости от материала, конструкции соединения и навыков оператора.
Функция качания дает вам больше места для деталей, которые не подходят идеально. При величине зазоров 0,3–0,5 мм движущаяся балка подтягивает материал с обеих сторон и заполняет проем без наполнителя. Это экономит время на настройку и сокращает количество доработок.
Прецизионность позволяет выполнять автогенную сварку, когда обрабатываемые детали плотно прилегают друг к другу с зазорами менее 0,1 мм.
Метод качания перемешивает расплавленную ванну для заполнения зазоров до 0,3–0,5 мм без добавок.
Для зазоров более 0,5 мм необходима присадочная проволока, потому что сама по себе точность не может добавить недостающий материал.
Многие работы по лазерной сварке не требуют присадочной проволоки. При использовании проволоки соотношение обычно составляет 1:1 — один дюйм проволоки на один дюйм сварного шва. Небольшой сфокусированный луч плавит тонкие материалы с небольшими искажениями, создавая глубокие сварные швы с меньшим подводом тепла.
Вы можете сваривать нержавеющую сталь, углеродистую сталь, алюминий, медь, латунь, титан и никелевые сплавы. Машина мощностью 1000 Вт обрабатывает нержавеющую сталь толщиной до 3 мм. Блок мощностью 2000 Вт достигает 8 мм. Эти области применения охватывают ремонт автомобилей, обработку листового металла и изготовление на заказ.
Самый большой минус – стоимость. Хорошие системы стоят намного дороже, чем традиционные сварочные аппараты. Вы также сталкиваетесь со строгими правилами безопасности, которые требуют осторожных привычек.
Лазерные защитные очки должны точно соответствовать длине волны и оптической плотности вашей машины.
Необходимы маска для лазерной сварки, термостойкие перчатки и огнестойкая одежда.
Обычные сварочные маски и защитные очки не защитят вас от лазерных лучей.
Риски для кожи от инфракрасного и ультрафиолетового излучения означают, что вам необходимо полное покрытие. Вы защитите себя от ожогов, риска рака кожи и раннего старения. Эти меры безопасности увеличивают общую стоимость использования этой технологии. Тем не менее, скорость, точность и качество сварки, которые вы получаете, часто оправдывают затраты на серьезные производственные предприятия.
Ручной лазерный сварочный аппарат дает вам портативный способ создания прочных и точных соединений. Вы направляете сфокусированный луч на металл, плавя и сплавляя его части вместе. Функция качания перемешивает сварочную ванну, улучшая качество и заполняя небольшие зазоры.
Эта технология лазерной сварки работает быстрее, чем традиционные методы. Вы получаете низкое тепловложение, что снижает искажения. Вы также сталкиваетесь с реальными затратами и требованиями безопасности. Надлежащая защита глаз и кожи не подлежит обсуждению.
Лазерная сварка обеспечивает невероятную скорость и точность. Прежде чем добавлять этот инструмент в свой рабочий процесс, важно понять его работу и требования безопасности. Инвестиции окупаются, если вы уважаете процесс.
Эта технология обрабатывает многие материалы. Вы получаете хорошее качество. Блок мощностью 2000 Вт достигает толщины 8 мм.
Не всегда. Лазерная сварка работает без наполнителя. Функция качания заполняет пробелы. Результаты остаются высокими как с проволокой, так и без нее.
Лазерная сварка в 3-4 раза быстрее, чем TIG. Этот метод экономит часы на сборку.
Лазерная сварка требует соответствующего оборудования. Используйте шлем и огнестойкую одежду. Этот метод лазерной сварки требует осторожности.
Нет. Этот метод прост в освоении. Портативный дизайн сокращает время обучения. Качество лазерной сварки достигается быстро.


